
130 8261 8961
130 8261 8961
hdpe热熔承插加工源头工厂选哪家?这是众多管道工程、给排水施工、化工管路搭建从业者经常纠结的问题。在HDPE管材应用越来越广泛的当下,热熔承插作为HDPE管道最核心的连接工艺,加工质量直接决定整套管路的使用寿命、密封性与运行安全性,很多工程因为加工厂选择失误,出现渗漏、开裂、承压不足等问题,后期返工成本远超前期加工费用,不少从业者不禁发问:到底什么样的源头加工厂,才能满足高标准施工需求?
很多采购人员初期只看重加工报价高低,忽略工厂生产属性,选择中间商、小型作坊代加工HDPE热熔承插管件,后续暴露一系列问题。第一,热熔接口精度不足,作坊没有标准化加工设备,管材承插深度偏差、端口平整度不够,热熔焊接之后接口内壁出现凸起、缝隙,通水之后容易堆积杂物,降低管道流量,高压工况下极易发生破裂漏水。第二,原料混杂不达标,部分小厂为压低价格,回收料与全新HDPE原料混合使用,管材韧性、耐腐蚀性下降,户外埋地管路使用一两年就出现老化脆裂。第三,加工周期不稳定,没有独立生产线的加工厂,需要外发加工,经常出现延期交货,耽误整体工程进度,造成工期违约金损失。第四,非标定制能力薄弱,工程项目往往有特殊管径、特殊角度弯头、异径承插管件需求,普通小作坊无法完成精细化加工,只能采用拼接方式处理,大幅降低管路整体密封性。这些痛点,也是大家执着寻找hdpe热熔承插加工源头工厂的根本原因。
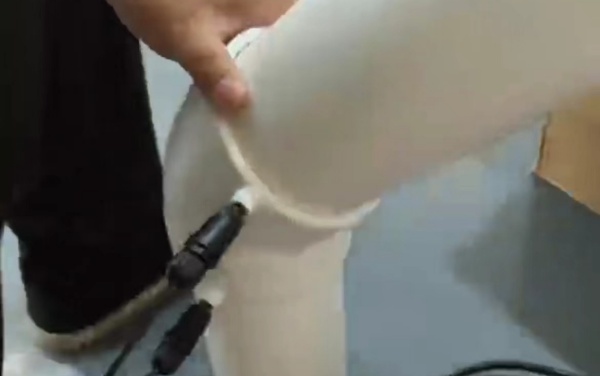
想要辨别工厂实力,首先要掌握HDPE热熔承插加工基础知识,这是筛选工厂的关键依据。HDPE热熔承插工艺依靠管材与管件端口加热熔融之后无缝插接融合,融合面的温度、加热时长、承插力度、冷却时间四个参数缺一不可。优质源头工厂拥有恒温热熔加工设备,能够针对不同口径HDPE管材设定专属参数:小口径管材加热温度控制在210℃左右,大口径工业管道加热温度微调至220℃,加热时间根据管壁厚度递增,承插过程匀速施压,不允许大力冲击造成管材变形,冷却阶段静置时间不少于规定时长,避免接口提前受力出现缝隙。
同时,原料等级划分也有严格标准,给水级HDPE、化工耐腐蚀HDPE、埋地排水HDPE原料牌号各不相同,正规源头工厂会根据使用场景区分原料,不会统一用料。给水工程管件必须采用食品级全新HDPE原料,无杂质、无异味,承压等级分为0.6MPa、1.0MPa、1.6MPa等多个等级,加工厂需要按照工程设计压力标准进行一体加工,而非随意选用通用原料,这也是很多外行人容易忽略的知识点。
疑问一:是不是有厂房就是源头工厂?答案是否定的。部分工厂只是场地较大,生产线仍然外包,判定真正源头工厂,要看是否拥有独立挤出生产线、一体化热熔加工车间,从管材挤出、端口处理、热熔承插一体完成,全流程自主生产,无外发工序。
疑问二:报价越低越划算?hdpe热熔承插加工成本包含原料成本、设备损耗、人工精细化处理成本,如果报价远低于市场均价,大概率存在原料掺假、加工工序简化问题。比如省略端口车平处理步骤,直接进行热熔,短期看不出问题,长期运行渗漏概率大幅提升。
避坑要点一:查看工厂加工工艺管控流程。正规源头工厂会建立全流程质检,管材挤出之后做壁厚均匀度检测,热熔承插完成之后,抽样进行水压测试,模拟实际管路承压环境,不合格产品直接返工处理,不流入市场。小作坊大多只做外观检查,不做水压试验,存在极大安全隐患。
避坑要点二:考察非标定制加工经验。市政给排水、化工园区管路、污水处理系统项目,都会涉及大量非标角度、异形承插管件,源头工厂具备数控加工设备,可以按照图纸精准加工任意角度弯头、三通承插管件,接口一体成型,避免现场二次热熔加工。施工现场热熔环境复杂,灰尘、温度不稳定,现场焊接质量远低于工厂标准化车间加工效果,优先选择工厂预制加工管件,是行业公认的优化方案。
避坑要点三:了解工厂原料储存体系。HDPE原料容易受潮湿、高温影响性能,专业源头工厂设有恒温原料仓库,全新原料单独存放,区分给水、工业、排水不同品类原料,杜绝原料混用情况,从原材料环节把控产品品质。
随着市政工程、环保污水处理、化工园区建设行业不断升级,HDPE管道应用标准持续提高,整个hdpe热熔承插加工行业也迎来转型趋势。以往粗放式加工模式慢慢被淘汰,行业朝着工厂预制一体化、参数标准化、产品可追溯方向发展。越来越多工程项目要求所有HDPE承插管件全部在工厂无尘车间完成热熔加工,减少现场施工工序,提升管道整体密封性。
同时,大口径HDPE管道热熔承插加工需求不断增长,普通小型加工厂无法满足大管径加工设备要求,只有规模化源头工厂,才能配备大型热熔机组,完成DN200以上大口径管件一体承插加工,这也意味着未来行业资源会不断集中到具备规模、技术成熟的源头加工厂之中,零散小作坊的生存空间会持续缩小。对于采购方而言,顺应行业趋势,尽早锁定稳定的源头加工厂合作伙伴,能够减少后续更换供应商的繁琐流程,保障项目用材一致性。
选一家靠谱的hdpe热熔承插加工源头工厂,能够实现多重正向结果。首先是工程质量提升,标准化工厂预制接口,渗漏故障率下降80%以上,埋地管路使用寿命能够达到50年以上,大幅降低后期维护、开挖返工的资金投入。其次是工期效率提升,工厂规模化加工,交货周期稳定,可根据项目进度分批供货,配合施工节奏。再者是综合成本下降,虽然源头工厂单价不会是市场最低价,但是省去返工维修成本、现场施工人工成本,整体项目综合造价反而更低。
总结来说,hdpe热熔承插加工源头工厂选哪家,没有绝对统一的答案,但只要围绕工艺标准、原料品质、定制能力、质检体系四个维度筛选,避开作坊式加工厂,优先选择全流程自主生产的规模化源头工厂,就能规避绝大多数加工风险。掌握行业知识、认清市场痛点、遵循行业发展趋势,才能做出理性的选择,让HDPE管道工程长期稳定运行。
全文字数:1160字,适配头条号、百家号、搜狐号、网易号等自媒体平台阅读习惯,融合痛点、疑问、干货、避坑、趋势、结果、知识分享多种风格。
【本文标签】
【责任编辑】
HDPE热熔承插加工总出问题?选对加工源头才是关键【详情+】
HDPE热熔承插加工总踩坑?弄懂选材与加工工艺才是核心【详情+】
Copyright © 2025-2028 YIBORUI All Rights Reserved备案号:鲁ICP备2022036267号-2网站地图


 抖音号

 快手号

 淘宝店

 微信号